
O polietileno de alta densidade (PEAD, ou HDPE na sigla inglesa) é um material semicristalino da família do polietileno. A combinação de baixa absorção de água, tenacidade ao impacto e resistência química torna-o útil para chapas industriais e componentes fabricados a partir delas. A escolha depende do grau e das condições de serviço, não apenas da designação PEAD.
Propriedades do PEAD relevantes para aplicações com chapas
O PEAD é geralmente mais rígido do que o polietileno de baixa densidade (PEBD/LDPE), mas a rigidez, a resistência ao impacto e a resistência à fissuração variam entre graus. A densidade reflete diferenças na estrutura cristalina; não constitui, por si só, uma especificação completa do desempenho. Compare o valor juntamente com o método e as condições de ensaio indicados.
- Contacto químico: indique o produto químico ou agente de limpeza, a concentração, a temperatura, o tempo de contacto e a carga mecânica. A resistência a um meio não demonstra resistência a uma mistura. Pode ocorrer inchamento ou fissuração sob tensão sem que o material se dissolva.
- Carga e temperatura: verifique a rigidez e a fluência sob a carga real e durante o período de exposição previsto. Um resultado de resistência a curto prazo não demonstra estabilidade dimensional a longo prazo.
- Impacto: avalie o grau selecionado à temperatura prevista, tendo em conta a geometria da peça e a presença de entalhes ou furos. Compare PEAD e PP usando os graus concretos e as mesmas condições de ensaio.
O ponto de fusão descreve uma transição do material. A temperatura do fundido durante o processamento, a temperatura de deflexão sob uma carga de ensaio especificada e a temperatura de serviço contínuo respondem a questões diferentes. Não utilize uma em substituição das outras.
Como interpretar a fluidez e os dados de massa molecular
O índice de fluidez em massa (MFR), também designado índice de fluidez ou melt index (MI) na documentação de alguns fornecedores, mede a massa de polímero que atravessa um orifício de ensaio num intervalo de tempo definido. Indique a temperatura, a carga aplicada e o método de ensaio juntamente com o valor em g/10 min. Para o PEAD, 190 °C/2,16 kg é uma condição de ensaio comum, embora também sejam utilizadas outras cargas. Os valores medidos em condições diferentes não são diretamente comparáveis. Verifique como a abreviatura é definida: alguns documentos usam MFR para uma razão entre índices de fluidez, e não para um índice de fluidez em massa.
Dentro de uma família de resinas comparável, um índice de fluidez mais elevado indica geralmente maior facilidade de escoamento, mas não garante melhor qualidade da chapa. A fluidez, por si só, não descreve toda a distribuição de massas moleculares (MWD), o comportamento durante o processamento a taxas de corte elevadas nem a resistência ao impacto da peça acabada.
A massa molecular e a sua distribuição influenciam o comportamento do fundido e o equilíbrio entre as propriedades de processamento e de utilização final. Alguns graus apresentam uma distribuição bimodal. Consulte os dados e as recomendações de processamento do fornecedor para o grau concreto, em vez de assumir que uma distribuição estreita ou ampla produz sempre menos empeno ou maior tenacidade.
Para um grau especificado, obtenha os dados relevantes de densidade, fluidez, tração ou flexão e, quando necessário, de resistência à fissuração sob tensão ambiental (ESCR). Mantenha as condições de ensaio associadas aos dados e distinga os valores típicos dos critérios de aceitação acordados.
Produção de resina, fabrico de chapas e transformação
Produzir resina de polietileno a partir de etileno é diferente de transformar essa resina numa chapa. Os fornecedores de resina controlam a estrutura molecular e a formulação. Os fabricantes de chapas selecionam depois o material para o produto pretendido e controlam a conformação e o arrefecimento.
O PEAD é fornecido em graus destinados a extrusão, moldação por injeção e moldação por sopro. As chapas podem ser extrudidas ou prensadas, enquanto a moldação por injeção conforma o material num molde fechado e a moldação por sopro produz artigos ocos. Um grau adequado para uma garrafa ou um recipiente de parede fina não é necessariamente adequado para uma chapa espessa ou um componente maquinado.
Ao solicitar chapas, esclareça a tolerância de espessura, a planeza, o acabamento superficial, a cor e qualquer comportamento direcional relevante para a peça acabada. O historial de conformação e arrefecimento pode influenciar a cristalinidade, as tensões residuais e as alterações dimensionais posteriores.
O que a moldação por injeção pode esclarecer a quem compra chapas
A moldação por injeção ilustra por que motivo a designação de uma resina não define um processo completo. O enchimento, a compactação, o arrefecimento e a extração interagem com o grau, a espessura da parede, o desenho do molde e a máquina. Os valores de regulação de temperatura e pressão utilizados para outra peça não constituem uma receita validada para o seu produto.
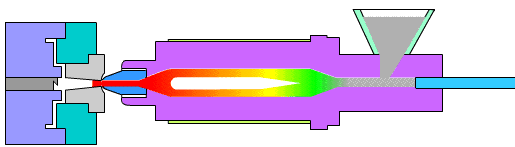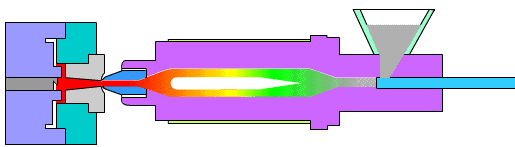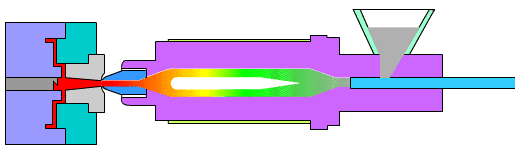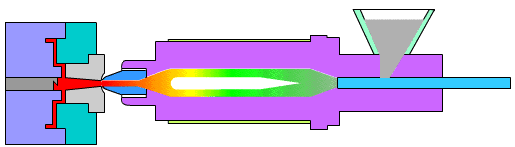
- Enchimento incompleto: analise em conjunto a fluidez da resina, o percurso de escoamento, os pontos de injeção e os canais de alimentação, a evacuação do ar e as regulações da máquina. Aumentar apenas a temperatura ou a pressão pode não resolver a causa.
- Rebarbas: o excesso de material na linha de união do molde exige a verificação do molde, da força de fecho e das condições de enchimento ou compactação.
- Arrefecimento e contração: alterar o tempo de arrefecimento pode modificar as propriedades e as dimensões finais. Uma percentagem de contração universal ou um prazo fixo para atingir a estabilidade dimensional não são adequados a todos os graus e geometrias.
Siga as recomendações de processamento do fornecedor da resina, a ficha de dados de segurança aplicável e as instruções do equipamento para a secagem, o tempo de residência, a paragem e o arranque. O PEAD é combustível. O aspeto ou o cheiro do plástico a arder não constitui um método seguro para identificar um grau.
Aditivos, cor e requisitos do material reciclado
Os antioxidantes ajudam a limitar a degradação oxidativa durante o processamento e a utilização. Os estabilizantes UV e outros aditivos são selecionados em função da formulação e da aplicação. Especifique a exposição no exterior e os dados do grau que a sustentam; a cor preta, por si só, não demonstra proteção UV nem uma vida útil determinada.
O PEAD convencional é eletricamente isolante, enquanto as formulações antiestáticas ou condutoras têm um comportamento elétrico diferente. Se as propriedades elétricas forem relevantes, especifique o ensaio necessário e os critérios de aceitação, em vez de assumir que todas as chapas de PEAD se comportam da mesma forma.
O material limpo moído proveniente do próprio processo e o material reciclado pós-consumo são matérias-primas diferentes. Acorde os requisitos de conteúdo reciclado, as restrições de origem e as verificações de desempenho. A reciclabilidade não significa que todas as aplicações permitam reutilizar todos os desperdícios sem restrições.
Para utilização em contacto com alimentos, identifique as condições de contacto previstas e a documentação exigida para a formulação concreta. As designações PEAD, cor natural ou inodoro não demonstram, por si só, a adequação a essa utilização.
Corte, maquinação CNC e montagem
Uma peça de PEAD maquinada pode sofrer alterações dimensionais ao remover material ou ao variar a sua temperatura. Especifique as dimensões finais, as tolerâncias críticas e as condições de medição. Esclareça a sobreespessura para maquinação, a planeza e os requisitos de condicionamento antes de definir o plano de inspeção.
Tenha em conta a dilatação térmica e a fluência na montagem, sobretudo junto às fixações, em vãos longos sem apoio e sob cargas prolongadas. A posição dos furos, a distância ao bordo e as folgas de montagem devem ser avaliadas com o desenho, em vez de tratar o PEAD como uma chapa metálica.
A impressão, a colagem ou a soldadura exigem um processo adequado ao material e à aplicação. Para impressão ou colagem, reveja a preparação da superfície e a compatibilidade da tinta ou do adesivo. Se forem necessárias uniões soldadas, identifique os graus e os requisitos das uniões para que se possa avaliar o processo de fabrico e a sua validação.
Fale connosco sobre a sua chapa ou componente de PEAD
Avaliamos o fornecimento de chapas de PEAD, o corte à medida e a maquinação CNC sob consulta. Envie-nos a espessura, a largura, o comprimento e a quantidade pretendidos, ou um desenho do componente com as dimensões críticas. Inclua a exposição química, a temperatura, a carga, as condições exteriores e qualquer especificação do material que a peça tenha de cumprir.
Envie-nos estes dados com o seu pedido relativo a chapas de PEAD ou peças maquinadas. No orçamento, confirmamos o material proposto, o âmbito dos trabalhos, os requisitos de inspeção, a embalagem, a quantidade mínima de encomenda e o prazo de entrega.
Referências técnicas para interpretar os dados dos graus
A tabela de propriedades SUNTEC-HD da Asahi Kasei ilustra as condições de ensaio de fluidez e os valores típicos de graus específicos. O estudo da LyondellBasell sobre o tempo de arrefecimento do PEAD explica como o processamento pode afetar o desempenho da peça acabada. São referências técnicas, não especificações nem certificados das nossas chapas.

