
HDPE(高密度ポリエチレン)は、ポリエチレン系の半結晶性樹脂です。吸水率が低く、耐衝撃性と耐薬品性を備えているため、工業用板材や加工部品に利用されています。材料の選定は HDPE という名称だけでなく、グレードと使用条件に基づいて行うことが重要です。
板材用途で確認したい HDPE の物性
HDPE は一般に LDPE より剛性が高いものの、剛性、衝撃強さ、耐亀裂性はグレードによって異なります。密度は結晶構造の違いを反映しますが、それだけで性能全体を規定することはできません。数値に加えて、記載された試験方法と条件も比較してください。
- 薬品との接触:薬品や洗浄剤の名称、濃度、温度、接触時間、機械的荷重を明示してください。単一の薬品への耐性があっても、混合物への耐性があるとは限りません。材料が溶解しなくても、膨潤や応力亀裂が生じることがあります。
- 荷重と温度:実際の荷重と使用時間における剛性やクリープを確認してください。短期の強度試験結果だけでは、長期の寸法安定性は判断できません。
- 衝撃:使用温度で選定グレードを評価し、部品の形状や切欠き、穴も考慮してください。HDPE と PP を比較する際は、実際に選定するグレード同士を同じ試験条件で比較してください。
融点の測定値は、材料の状態変化を示します。加工時の溶融樹脂温度、指定した試験荷重での荷重たわみ温度、連続使用温度は、それぞれ異なる指標です。互いに置き換えて使用しないでください。
溶融流動性と分子量データの読み方
メルトフローレート(MFR)は、一部のメーカー資料ではメルトインデックス(MI)とも呼ばれ、指定時間内に試験用ダイを通過する樹脂の質量を測定する指標です。g/10 min で表した値とともに、温度、荷重、試験方法を記載してください。HDPE では 190 °C/2.16 kg が一般的な試験条件の一つですが、ほかの荷重も使われます。異なる条件で測定した値を直接比較することはできません。略語の定義も確認してください。資料によっては、MFR を質量流量ではなく溶融流動比の意味で使用している場合があります。
比較可能な同一系統の樹脂では、溶融流動値が高いほど一般に流れやすい傾向がありますが、板材の品質が高いことを意味するわけではありません。溶融流動値だけでは、分子量分布(MWD)の全体像、高せん断下での加工挙動、完成部品の耐衝撃性能は把握できません。
分子量とその分布は、溶融挙動や、加工性と最終用途で求められる特性のバランスに影響します。二峰性の分子量分布を持つグレードもあります。分布の狭さや広さだけで、反りが少なくなる、あるいは靭性が高くなると決めつけず、メーカーのグレード別データと加工指針を参照してください。
指定するグレードの密度、溶融流動性、引張特性または曲げ特性のデータを入手し、必要に応じて耐環境応力亀裂性(ESCR)も確認してください。データには試験条件を併記し、代表値と合意した受入基準を区別してください。
樹脂の製造、板材の成形、二次加工の違い
エチレンからポリエチレン樹脂を製造する工程と、その樹脂を板材に成形する工程は異なります。樹脂メーカーは分子構造と配合を制御します。板材メーカーは、製品の要求に合う材料を選定し、成形と冷却を管理します。
HDPE には、押出成形、射出成形、ブロー成形向けのグレードがあります。板材は押出成形やプレス成形で製造される一方、射出成形では閉じた金型内で材料を成形し、ブロー成形では中空製品を作ります。ボトルや薄肉容器に適したグレードが、厚板や切削加工部品にも適しているとは限りません。
板材の調達では、板厚公差、平面度、表面仕上げ、色に加え、完成部品に影響する方向による特性の違いも確認してください。成形・冷却履歴は、結晶化度、残留応力、その後の寸法変化に影響することがあります。
板材の選定にも役立つ射出成形の考え方
射出成形を見ると、樹脂の名称だけでは加工条件を決められない理由が分かります。充填、保圧、冷却、離型は、グレード、肉厚、金型設計、成形機と相互に関係します。別の部品で使われている温度や圧力の設定値を、そのまま自分の製品に適用できるわけではありません。
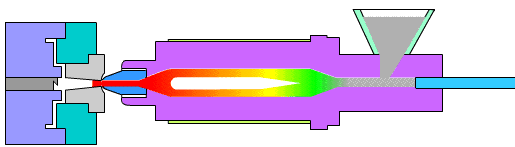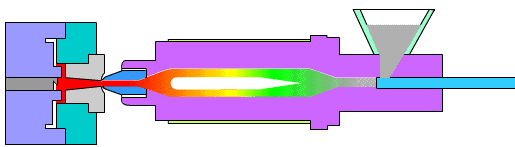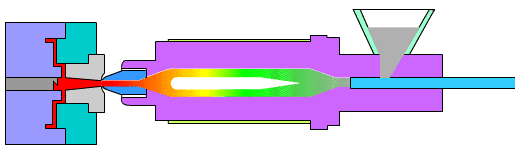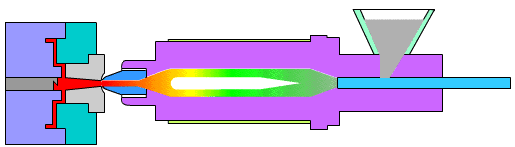
- ショートショット(充填不足):樹脂の流動性、流路、ゲートとランナー、排気、成形機の設定を総合的に確認してください。温度や圧力を上げるだけでは、原因を解消できない場合があります。
- バリ:金型の合わせ面に樹脂がはみ出す場合は、金型、型締め、充填・保圧条件を確認する必要があります。
- 冷却と収縮:冷却時間の変更により、最終的な物性や寸法が変わることがあります。すべてのグレードと形状に一律の収縮率や寸法安定までの時間を当てはめることはできません。
乾燥、滞留時間、運転停止・再開の条件は、樹脂メーカーの加工指針、該当する安全データシート(SDS)、設備の取扱説明書に従ってください。HDPE は可燃性です。プラスチックの燃焼時の見た目や臭いでグレードを判別するのは、安全な方法ではありません。
添加剤、色、再生材に関する要件
酸化防止剤は、加工中や使用中の酸化劣化を抑える役割があります。UV 安定剤やその他の添加剤は、配合と用途に応じて選定されます。屋外での使用条件と、それを裏付けるグレードのデータを明示してください。黒色であることだけでは、UV 保護性能や使用寿命は判断できません。
一般的な HDPE は電気絶縁性を持ちますが、帯電防止性や導電性を付与した配合では電気的特性が異なります。電気特性が重要な用途では、すべての HDPE 板材が同じ性能を持つと考えず、必要な試験と受入基準を指定してください。
製造工程内で発生する清浄な粉砕再生材と、使用済み製品由来の再生材は、異なる原料です。再生材の含有量に関する要件、原料の由来に関する制約、性能確認の内容は事前に合意してください。リサイクル可能であっても、すべての用途であらゆる端材や廃材を無制限に再利用できるわけではありません。
食品接触用途では、想定する接触条件と、実際の配合に必要な書類を確認してください。「HDPE」「ナチュラル色」「無臭」という表現だけで、食品接触用途への適合性が示されるわけではありません。
切断、CNC 切削加工、組立
切削加工した HDPE 部品は、材料の除去や温度変化に伴って寸法が変化することがあります。仕上がり寸法、重要な公差、測定条件を指定してください。検査計画を確定する前に、加工代、平面度、必要な状態調整の条件を確認してください。
組立設計では、特に締結部、支持点間隔が長い箇所、持続荷重がかかる箇所で、熱膨張とクリープを考慮してください。HDPE を金属板と同じ前提で扱うのではなく、穴位置、端部からの距離、取付けクリアランスを図面と照らし合わせて検討してください。
印刷、接着、溶接には、材料と用途に適した方法が必要です。印刷や接着剤による接着では、表面処理とインクまたは接着剤の適合性を確認してください。溶接接合が必要な場合は、加工方法と検証の進め方を評価できるよう、使用グレードと接合部の要件を明示してください。
HDPE 板材・部品のご相談
当社では、ご要望に応じて HDPE 板材の供給、指定寸法への切断、CNC 切削加工を検討します。必要な板厚、幅、長さ、数量、または重要寸法を記載した部品図面をお送りください。薬品との接触条件、温度、荷重、屋外での使用条件、部品が満たすべき材料仕様もお知らせください。
上記の情報を添えて、HDPE 板材・切削加工部品についてお問い合わせください。見積もりで、ご提案する材料、加工範囲、検査要件、梱包、最小注文数量、納期を確認します。
グレード別データを読み解くための技術資料
旭化成の「サンテック-HD 物性表」では、グレードごとの溶融流動性の試験条件と代表値を確認できます。LyondellBasell の HDPE 冷却時間に関する研究では、加工条件が最終的な部品性能に及ぼす影響を解説しています。これらは技術的な参考資料であり、当社の板材の仕様書や証明書ではありません。

