
El polietileno de alta densidad (PEAD, o HDPE por sus siglas en inglés) es un material semicristalino de la familia del polietileno. Su combinación de baja absorción de agua, tenacidad frente al impacto y resistencia química resulta útil para placas industriales y componentes fabricados a partir de ellas. La elección depende del grado y de las condiciones de servicio, no solo de la denominación PEAD.
Propiedades del PEAD que importan en las aplicaciones con placas
El PEAD suele ser más rígido que el polietileno de baja densidad (PEBD/LDPE), pero la rigidez, la resistencia al impacto y la resistencia a la fisuración varían entre grados. La densidad refleja diferencias en la estructura cristalina; por sí sola no constituye una especificación completa del comportamiento del material. Compare el valor junto con el método y las condiciones de ensayo indicados.
- Contacto químico: indique el producto químico o agente de limpieza, la concentración, la temperatura, el tiempo de contacto y la carga mecánica. La resistencia a un medio no demuestra resistencia a una mezcla. Puede haber hinchamiento o fisuración bajo tensión sin que el material se disuelva.
- Carga y temperatura: compruebe la rigidez y la fluencia con la carga real y durante el tiempo de exposición previsto. Un resultado de resistencia a corto plazo no demuestra estabilidad dimensional a largo plazo.
- Impacto: evalúe el grado seleccionado a la temperatura prevista, teniendo en cuenta la geometría de la pieza y la presencia de entallas u orificios. Compare PEAD y PP usando los grados concretos y las mismas condiciones de ensayo.
El punto de fusión describe una transición del material. La temperatura del fundido durante el procesado, la temperatura de deflexión bajo una carga de ensayo especificada y la temperatura de servicio continuo responden a preguntas distintas. No utilice una como sustituto de las otras.
Cómo interpretar la fluidez y los datos de peso molecular
El índice de fluidez en masa (MFR), también denominado índice de fluidez o melt index (MI) en la documentación de algunos proveedores, mide la masa de polímero que pasa por una boquilla de ensayo en un tiempo determinado. Indique la temperatura, la carga aplicada y el método de ensayo junto con el valor en g/10 min. Para el PEAD, 190 °C/2,16 kg es una condición de ensayo habitual, aunque también se utilizan otras cargas. Los valores obtenidos en condiciones diferentes no son directamente comparables. Compruebe cómo se define la abreviatura: algunos documentos emplean MFR para una relación entre índices de fluidez, en lugar de un índice de fluidez en masa.
Dentro de una familia de resinas comparable, un índice de fluidez más alto suele indicar una mayor facilidad de flujo, pero no garantiza una mejor calidad de la placa. La fluidez por sí sola no describe toda la distribución de pesos moleculares (MWD), el comportamiento durante el procesado a altas velocidades de cizallamiento ni la resistencia al impacto de la pieza acabada.
El peso molecular y su distribución influyen en el comportamiento del fundido y en el equilibrio entre las propiedades de procesado y de uso final. Algunos grados presentan una distribución bimodal. Consulte los datos y las recomendaciones de procesado del proveedor para el grado concreto, sin dar por hecho que una distribución estrecha o amplia siempre reduce el alabeo o mejora la tenacidad.
Para un grado especificado, solicite los datos pertinentes de densidad, fluidez, tracción o flexión y, cuando sea necesario, de resistencia al agrietamiento por tensión ambiental (ESCR). Mantenga las condiciones de ensayo junto con los datos y distinga los valores típicos de los criterios de aceptación acordados.
Producción de resina, fabricación de placas y transformación
Producir resina de polietileno a partir de etileno no es lo mismo que transformar esa resina en una placa. Los proveedores de resina controlan la estructura molecular y la formulación. Después, los fabricantes de placas seleccionan el material para el producto requerido y controlan el conformado y el enfriamiento.
El PEAD se suministra en grados destinados a extrusión, moldeo por inyección y moldeo por soplado. Las placas pueden fabricarse por extrusión o prensado, mientras que el moldeo por inyección conforma el material en un molde cerrado y el moldeo por soplado produce artículos huecos. Un grado adecuado para una botella o un recipiente de pared delgada no es necesariamente adecuado para una placa gruesa o un componente mecanizado.
Al solicitar placas, consulte la tolerancia de espesor, la planitud, el acabado superficial, el color y cualquier comportamiento direccional relevante para la pieza acabada. El historial de conformado y enfriamiento puede influir en la cristalinidad, las tensiones residuales y los cambios dimensionales posteriores.
Qué puede aportar el moldeo por inyección a quien compra placas
El moldeo por inyección ilustra por qué la denominación de una resina no define un proceso completo. El llenado, la compactación, el enfriamiento y la expulsión interactúan con el grado, el espesor de pared, el diseño del molde y la máquina. Las consignas de temperatura y presión utilizadas para otra pieza no constituyen una receta validada para su producto.
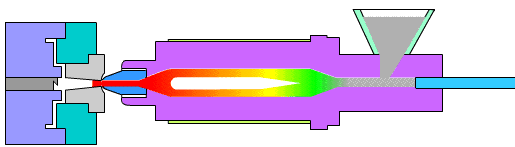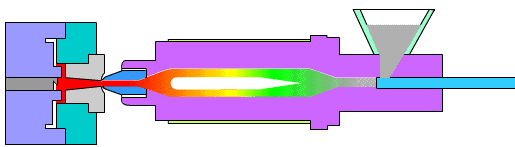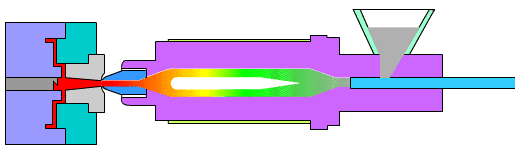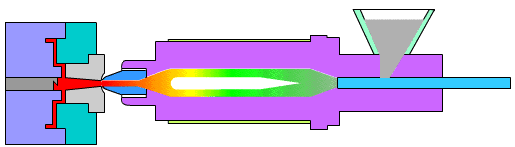
- Llenado incompleto: revise conjuntamente la fluidez de la resina, el recorrido de flujo, los puntos de inyección y los canales de alimentación, la evacuación del aire y los ajustes de la máquina. Aumentar únicamente la temperatura o la presión puede no resolver la causa.
- Rebabas: el exceso de material en la línea de unión del molde requiere revisar el molde, la fuerza de cierre y las condiciones de llenado o compactación.
- Enfriamiento y contracción: cambiar el tiempo de enfriamiento puede modificar las propiedades y dimensiones finales. Un porcentaje de contracción universal o un tiempo fijo hasta alcanzar la estabilidad dimensional no son adecuados para todos los grados y geometrías.
Siga las recomendaciones de procesado del proveedor de resina, la ficha de datos de seguridad aplicable y las instrucciones del equipo para el secado, el tiempo de residencia, la parada y la puesta en marcha. El PEAD es combustible. El aspecto o el olor del plástico al arder no es un método seguro para identificar un grado.
Aditivos, color y requisitos del material reciclado
Los antioxidantes ayudan a limitar la degradación oxidativa durante el procesado y el uso. Los estabilizantes UV y otros aditivos se seleccionan según la formulación y la aplicación. Especifique la exposición al exterior y solicite los datos del grado que la respalden; el color negro por sí solo no demuestra protección UV ni una vida útil determinada.
El PEAD estándar es un aislante eléctrico, mientras que las formulaciones antiestáticas o conductoras tienen un comportamiento eléctrico distinto. Si las propiedades eléctricas son importantes, especifique el ensayo requerido y los criterios de aceptación, en lugar de suponer que todas las placas de PEAD se comportan igual.
El material limpio triturado procedente del propio proceso y el material reciclado posconsumo son materias primas diferentes. Acuerde los requisitos de contenido reciclado, las restricciones de procedencia y las comprobaciones de comportamiento. Que el material sea reciclable no significa que todas las aplicaciones permitan reutilizar todos los restos sin restricciones.
Para usos en contacto con alimentos, identifique las condiciones de contacto previstas y la documentación requerida para la formulación concreta. Las expresiones PEAD, color natural o inodoro no demuestran por sí solas la aptitud para ese uso.
Corte, mecanizado CNC y montaje
Una pieza de PEAD mecanizada puede sufrir cambios dimensionales al retirar material o al variar su temperatura. Especifique las dimensiones finales, las tolerancias críticas y las condiciones de medición. Consulte el sobrematerial para mecanizado, la planitud y los requisitos de acondicionamiento antes de fijar el plan de inspección.
Prevea la dilatación térmica y la fluencia en el montaje, especialmente alrededor de las fijaciones, en tramos largos sin apoyo y bajo cargas sostenidas. La posición de los orificios, la distancia al borde y las holguras de montaje deben valorarse junto con el plano, en lugar de tratar el PEAD como una placa metálica.
La impresión, la unión adhesiva o la soldadura requieren un proceso adecuado al material y a la aplicación. Para imprimir o pegar, revise la preparación superficial y la compatibilidad de la tinta o del adhesivo. Si se requieren uniones soldadas, indique los grados y los requisitos de las uniones para evaluar el proceso de fabricación y su validación.
Consúltenos sobre su placa o componente de PEAD
Evaluamos el suministro de placas de PEAD, el corte a medida y el mecanizado CNC bajo consulta. Envíenos el espesor, la anchura, la longitud y la cantidad requeridos, o un plano del componente con las dimensiones críticas. Incluya la exposición química, la temperatura, la carga, las condiciones exteriores y cualquier especificación de material que deba cumplir la pieza.
Envíenos estos datos con su consulta sobre placas de PEAD o piezas mecanizadas. En el presupuesto confirmamos el material ofrecido, el alcance de los trabajos, los requisitos de inspección, el embalaje, la cantidad mínima de pedido y el plazo de entrega.
Referencias técnicas para interpretar los datos de los grados
La tabla de propiedades de SUNTEC-HD de Asahi Kasei ilustra las condiciones de ensayo de fluidez y los valores típicos para grados concretos. El estudio de LyondellBasell sobre el tiempo de enfriamiento del PEAD explica cómo el procesado puede influir en el comportamiento de la pieza acabada. Son referencias técnicas, no especificaciones ni certificados de nuestras placas.

